- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Pengeboran Lubang jero ing Mesin Manifold Hidrolik
Pengeboran bolongan jero minangka salah sawijining proses paling kritis ingmesin manifold hidrolik. Manifold hidrolik ngemot saluran internal sing ngarahake cairan hidrolik ing antarane katup, pompa, lan aktuator. Bagian kasebut langsung mengaruhi stabilitas aliran, kinerja sealing, lan linuwih sistem.
Pengeboran bolongan jero nuduhake bolongan mesin kanthi rasio ambane-kanggo-diameter gedhe. Ing manufaktur manifold hidrolik, bolongan kasebut intersect ing njero kanggo mbentuk saluran cairan sing tepat. Sembarang panyimpangan sajrone pengeboran bisa nyebabake saluran sing salah, bocor, utawa tekanan hidrolik sing ora stabil.
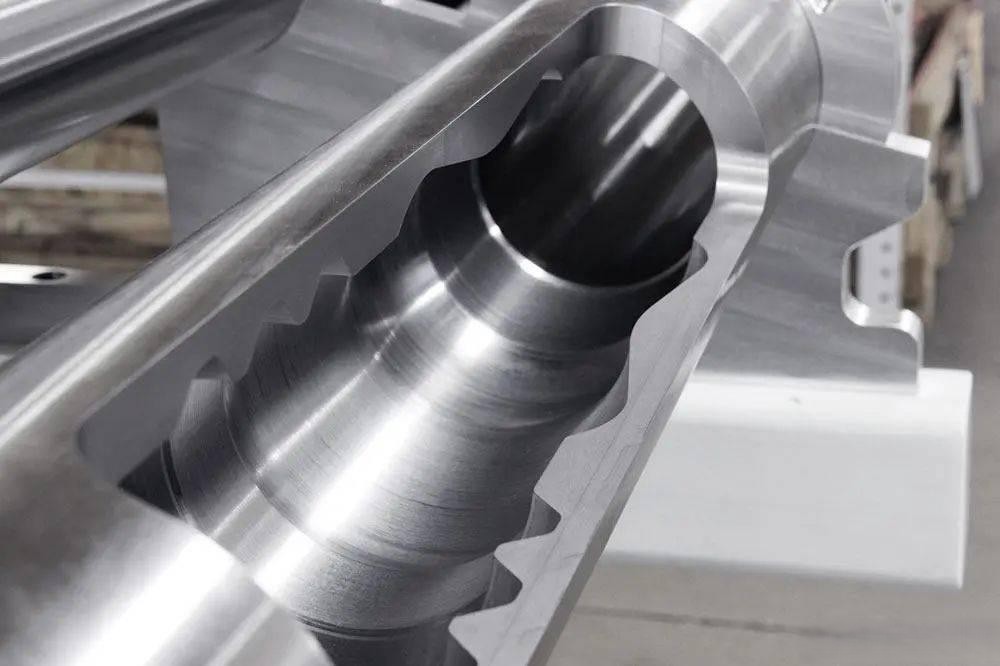
Umume pusat mesin CNC modern digunakake kanggo pengeboran bolongan jero amarga akurasi posisi sing dhuwur lan kinerja mesin sing bisa diulang. Kualitas mesin uga gampang direproduksi nalika alat sing tepat,kontrol coolant lan chip bejat dianggep. Kondisi pecah chip sing ora cocog bisa nyebabake goresan ing permukaan internal bolongan lan bisa mblokir film minyak hidrolik ing njero manifold.
Perancang sistem hidrolik kinerja dhuwur biasane nggunakake macem-macem bentuk toleransi kontrol sing ketat kanggo bolongan sing dibor jero. Akeh bolongan sing dilatih jero uga mbutuhake burr internal dicopot. Bolongan internal tanpa burr nyuda kemungkinan kontaminasi hidrolik lan ningkatake linuwih sistem jangka panjang.
Pilihan saka bahan uga duwe impact ing proses pengeboran bolongan jero.Manifold hidrolik aluminium luwih gampang kanggo mesin lan nawakake efisiensi mesin sing luwih dhuwur, dene manifold baja mbutuhake alat pemotong sing luwih kuat lan paramèter mesin sing luwih stabil amarga kekerasan material sing luwih dhuwur.
Saiki, pengeboran bolongan jero lan pusat mesin CNC multi-sumbu digunakake akeh ing mesin manifold hidrolik kanggo entuk sistem hidrolik sing luwih kompak lan efisien. Nalika sistem hidrolik saya tambah terintegrasi lan beroperasi ing tekanan sing luwih dhuwur, pengeboran bolongan jero presisi tetep dadi proses kritis ing manufaktur komponen hidrolik.